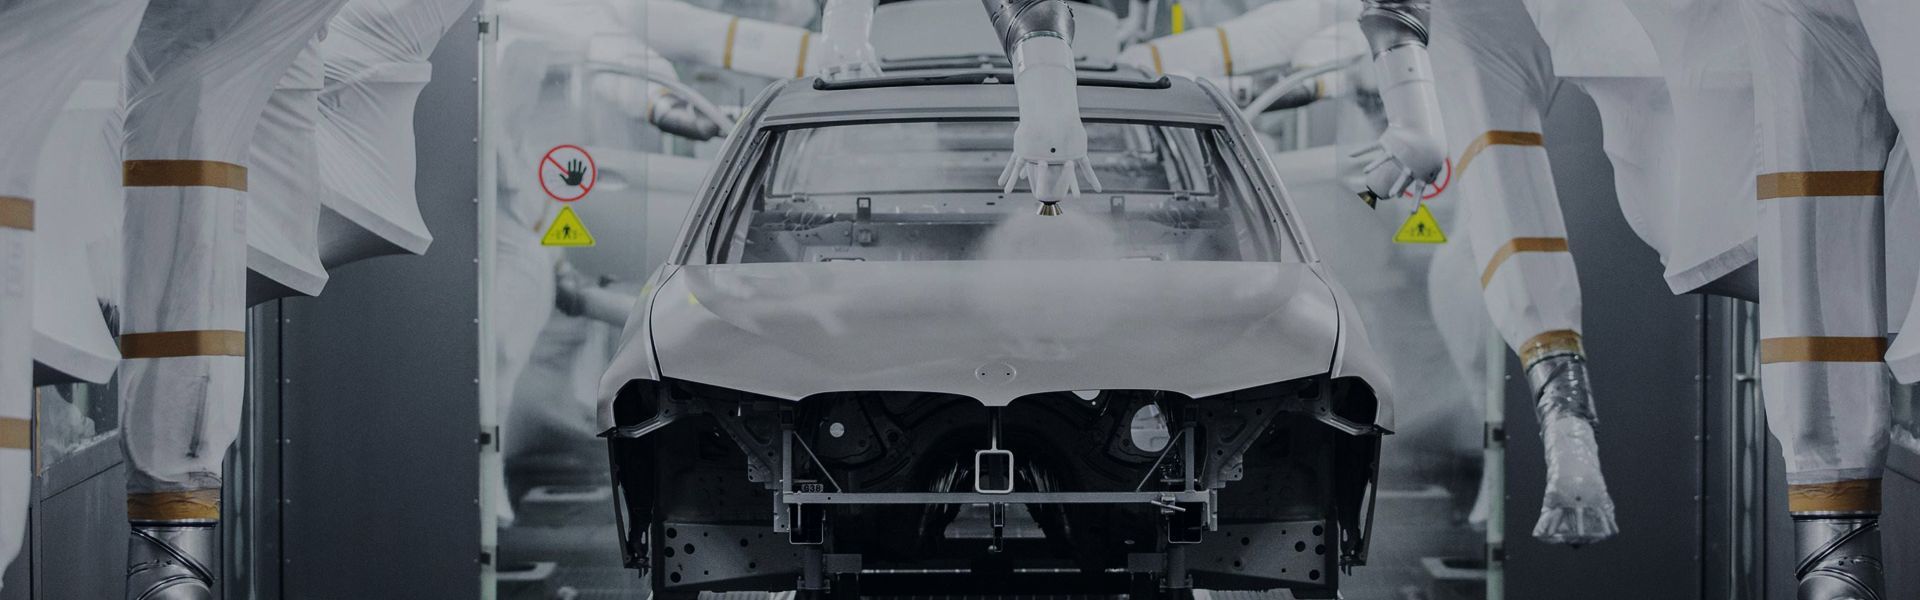
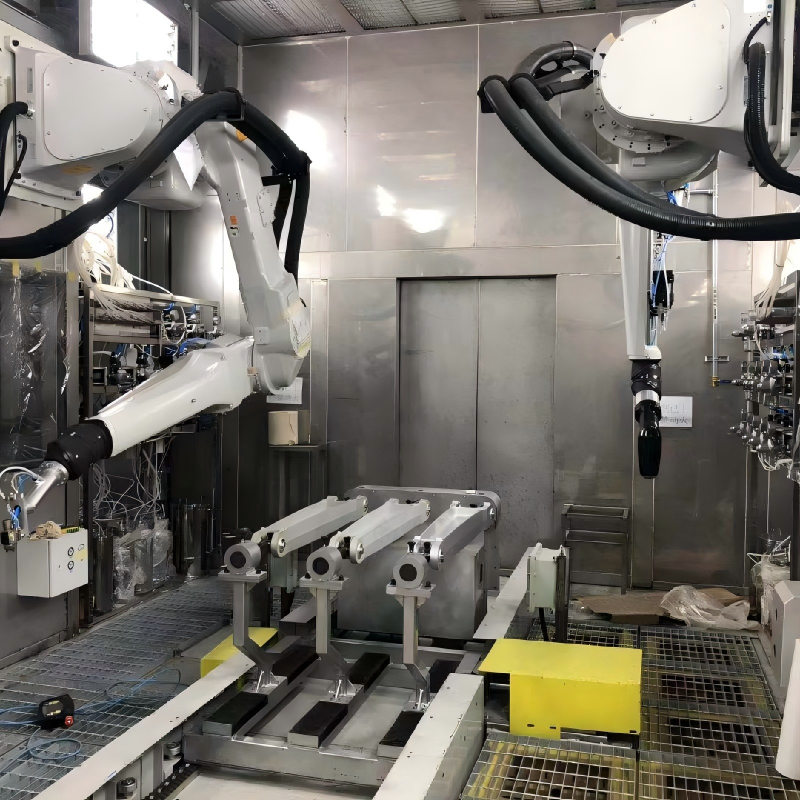
Фарбопульти є критично важливими компонентами на кінці лініїсистема покриттяЇхня стабільність розпилення безпосередньо впливає на якість покриття та ефективність виробництва. Засмічення пістолетів є частою проблемою в операціях з нанесення покриття. Воно призводить до простоїв для очищення, косметичних дефектів, таких як зміна кольору та помаранчевий колір.e відшаровується, порушує виробництво, збільшує кількість витратних матеріалів і навіть може пошкодити компоненти високоточної зброї. Більшість підприємств просто усувають засмічення після виникнення несправностей, що не може усунути першопричини. Галузеві експерти зазначають, що усунення засмічень має виходити за рамки реактивного усунення несправностей. Систематичне припинення-to-Для запобігання проблемам у джерелі потрібна система кінцевої профілактики.
Засмічення фарбопульта може бути результатом поєднання факторів, пов'язаних з матеріалом покриття, обладнанням, процесом та робочим середовищем. Осідання покриття, агломерація та тривале використання після змішування можуть призвести до забруднення твердими частинками. Неефективна система фільтрації, погано спроектовані трубопроводи, зношені деталі фарбопульта та неточний контроль температури спричиняють накопичення залишків покриття. Неправильно налаштовані параметри розпилення, неправильні процедури очищення, нестабільна температура та вологість у цеху., а стиснене повітря, що містить надмірну кількість забруднюючих речовин, може сприяти повторним засміченням.
Стандартизований, систематичний підхід може ефективно вирішити ці проблеми. На початковому етапі це включає суворий вхідний контроль, зберігання з контрольованою температурою та багатоступеневу фільтрацію покривних матеріалів, а також оптимізоване розташування трубопроводів для усунення зон, де покриття може застоюватися. Що стосується обладнання, слід встановити щоденні, щотижневі та щомісячні графіки технічного обслуговування, вибираючи моделі фарбопультів відповідно до вимог до покриття та нанесення, а подачу стисненого повітря належним чином фільтруючи та кондиціонуючи. На виробничому майданчику параметри розпилення та процедури очищення для зміни кольору повинні бути стандартизовані, а для підтримки стабільних умов процесу використовується інтелектуальне обладнання.
Крім того, виробники повинні підтримувати чистоту в цеху, забезпечувати професійне навчання операторів та впроваджувати інтелектуальні системи моніторингу та раннього попередження для відстеження тиску, температури та інших ключових параметрів у режимі реального часу та виявлення потенційних ризиків. Аналіз першопричин та задокументовані огляди випадків можуть допомогти встановити замкнутий процес управління. Переходячи від реактивного усунення несправностей до проактивного запобігання ризикам, виробники можуть знизити рівень відмов, підтримувати стабільну та ефективну роботу лінії нанесення покриттів, і зрештою покращити якість, зменшити витрати та підвищити загальну ефективність.
Час публікації: 29 вересня 2026 р.